


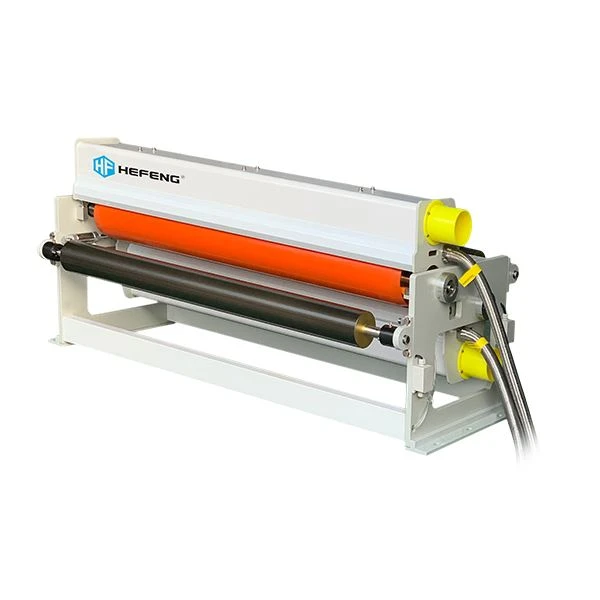
Produkto apžvalga
Vamzdžių vainikėlių apdorojimo įrenginys yra tiksli linijinė paviršiaus modifikavimo sistema, sukurta siekiant padidinti nepertraukiamo plastiko ekstruzijos paviršiaus energiją -įskaitant vamzdžius, vamzdžius, žarnas ir profilius- iki mažiausiai 38–50+ dynų/cm, užtikrinant nuolatinį spausdinimo dažų, tirpiklių klijavimo, klijavimo tirpiklių ir klijavimo pagrindo sukibimą.
Techninės specifikacijos
|
Parametrų kategorija |
Specifikacijos detalės |
|
Galios talpa |
Reguliuojama nuo 1,5 kW iki 8,0 kW |
|
Veikimo dažnis |
Suderintas nuo 15 kHz iki 25 kHz rezonanso{2}} |
|
Elektrodų architektūra |
Segmentuotos keramikos,{0}}skelto apvalkalo arba tinkinto profilio matricos |
|
Linijos greičio diapazonas |
Nuo 1 m/min iki 150 m/min |
|
Pagrindo skersmuo |
Išorinis skersmuo nuo 5 mm iki 200 mm |
|
Elektros įvadas |
380V / 480V, 3 fazių, 50/60 Hz |
Pagrindinės savybės
Konformali elektrodo geometrija:Individualiai apdirbti-dielektriniai kvarciniai arba keraminiai movų mazgai tiksliai atitinka apskrito, ovalo ar kelių{1}}tuščių profilių skerspjūvius-, kad būtų išlaikytas vienodas 1,0–2,0 mm oro tarpas.
Priverstinis ozono ištraukimo kolektorius:Integruotas nerūdijančio plieno išmetimo gaubtas sulaiko ozoną tiesiai jonizacijos zonoje, palaikydamas darbo vietos emisijos slenksčius žemiau 0,1 ppm.
Skaitmeninis IGBT galios reguliavimas:Impulsinio
Integruoti saugos blokai:Aparatūros{0}}lygio stebėjimas iš karto atjungia aukštą įtampą, kai sutrinka ištraukiamo oro srautas, atsidaro spintelės durys, sustoja linija arba elektrodo šiluminė perkrova.
Sistemos konfigūracija
Iškrovimo stoties korpusas:Lieto aliuminio arba sunkaus{0}}nerūdijančio plieno korpusas su atverčiamomis prieigos durelėmis ir greito-dielektrinėmis ritinėlių kasetėmis.
Aukštos{0}}įtampos transformatorius:Dervos-pakopinis{1}}pakopinis transformatorius, tiekiantis iki 15 kV išėjimą su priverstiniu oro aušinimu ir apsauga nuo šiluminio atjungimo-.
Ritinio ir įtvaro surinkimas:Atsarginiai ritinėliai su silikono-movalėmis arba ne{1}}laidūs keraminiai atraminiai įtvarai, neleidžiantys apdoroti užpakalinės pusės ir nepraleisti pagrindo lanko.
Operatoriaus valdymo skydelis:PLC-varoma jutiklinio ekrano sąsaja, kurioje rodomas-galios suvartojimas realiuoju laiku, kilovat-valandžių dozė, elektrodo srovės ėmimas ir gedimų diagnostika.
Medžiagų suderinamumo ir apdorojimo ribos
Palaikomi substratai:Polietilenas (HDPE, LDPE, LLDPE), polipropilenas (PP), polivinilchloridas (PVC), poliamidas (PA / nailonas), poliuretanas (TPU) ir fluoropolimerai (PVDF).
Paviršiaus įtempimo tikslas:Pakelia neapdorotus mažos{0}energijos poliolefino paviršius nuo 30 dynų/cm iki 42+ dynų/cm, kad būtų pasiektas polinis skysčio afinitetas.
Išskyrimo sąlygos:Perteklinė paviršiaus drėgmė, viršijanti 0,5 % drėgmės, laidūs metaliniai sutvirtinimo sluoksniai be izoliuotos izoliacijos arba didelis sienos -storio ekscentriškumas, sukeliantis vietinį dielektriko gedimą.
Linijos greičio ir dozavimo parametrai
Standartinė ekstruzijos pakopa:Nepertraukiamai veikia nuo 1 iki 50 m/min., naudojant storasienius pramoninius vamzdžius ir gofruotus vamzdžius, kuriems reikalingas gilus molekulinis kryžminis -jungimas.
Didelės spartos{0}}pakavimo pakopa:Išlaiko greitį nuo 50 iki 150 m/min plonasienių medicininių vamzdelių, gėrimo šiaudelių ir kabelių apvalkalų prekių ženklų linijoms.
Dozės apskaičiavimo formulė:Energijos tankis (W•min/m2)=Bendra išėjimo galia (kW) * 60 / [linijos greitis (m/min) * apdorojimo plotis (m)].
Pramoniniai pritaikymai
Rašalinių spausdintuvų kodavimas ir prekės ženklas:Iš anksto-apdoroja didelės spartos-plastikinius vamzdžius ir automobilių laidų pynimo vamzdžius, kad pritvirtintų tirpiklį ir UV-gydomus identifikavimo dažus.
Medicininių vamzdelių surinkimas:Paruošia poliuretano ir silikono kateterių paviršius tirpiklio-suvirinimo jungtims ir kelių liumenų sujungimui.
Automobilių meteorologinių juostų išspaudimas:Suaktyvina EPDM ir TPV gumos/plastiko hibridinius profilius prieš klijuojant ir klijuojant lipnią{0}}juostą.
Kompozitinių vamzdžių gamyba:Modifikuoja daugiasluoksnius barjerinius vamzdžius prieš surišant{0}}sluoksnio išspaudimą ir išorinį apsauginį apvalkalą.
Pritaikymas ir OEM integravimas
Pasirinktiniai elektrodų profiliai:Inžinierių komandos kuria CAD{0}}atitinkamus padalintus elektrodų apvalkalus pagal kliento 2D/3D profilio DXF brėžinius.
Korpuso pėdsakas:Kompaktiškos modulinės važiuoklės konfigūracijos, skirtos sandariai montuoti į esamus ekstruzijos aušinimo lovelius arba ištraukimo įrenginius.
PLC integravimo protokolai:Palaiko laidinį 24VDC nuotolinį paleidimą/sustabdymą, 0-10V / 4-20mA greičio proporcingą valdymą, Profinet ir Modbus TCP lauko magistralės ryšį.
Mechaninis montavimas ir paleidimas
Mechaninis tvirtinimas:Tvirtas tiltelio tvirtinimas tiesiai ant ekstruzijos grindų stovų tarp vakuuminio dydžio bako ir vikšro ištraukiklio.
Vėdinimo jungtis:Reikia prijungti prie įrenginio išmetimo kanalo, kurio vardinis minimalus statinis slėgis yra 1200 Pa ir oro tūris 300 m3/h.
Elektros paleidimas:Vietos patikrinimas, ar įžeminimo varža mažesnė nei 4 omai, aukštos-įtampos izoliacijos bandymas ir generatoriaus išėjimo pakopos rezonansinis derinimas.
Atrankos gairės inžinieriams
Nustatykite substrato chemiją:Naudodami standartinius bandomuosius dažus, nustatykite polimero tipą ir pradinį dyne lygį.
Apskaičiuokite reikalingą galią:Padauginkite didžiausią linijos greitį ($m/min$) iš apdorojimo perimetro pločio ir tikslinio energijos tankio koeficiento.
Pasirinkite elektrodų architektūrą:Atsižvelgdami į ekstruzijos geometrijos simetriją, rinkitės iš standartinių cilindrinių kvarcinių vamzdžių arba tinkintų padalintų{0}}profilių blokų.
Patikrinkite generatoriaus dydį:Pridėkite 20 % saugos ribą prie apskaičiuotos galios, kad atitiktų aukštą aplinkos temperatūrą ir linijos greičio pagreičio rampas.
Pakavimas, logistika ir dokumentacija
Eksportuoti dėžę:Visiškai uždaros, -be fumigacijos ISPM 15 atitinkančios faneros dėžės su vidiniais smūgius{2}}sugeriančiais elastomero laikikliais.
Aplinkos apsauga:Vakuuminiai{0}}užsandarinti drėgmei atsparūs maišeliai, kuriuose yra aktyvaus silikagelio sausiklio pakuotės, apsaugančios jautrią aukšto-dažnio elektroniką.
Pridedama dokumentacija:Išsamūs anglų kalbos techniniai vadovai, elektros scheminės schemos, PLC programos atsarginių kopijų failai ir gamyklos kalibravimo sertifikatai.
Dažnai užduodami klausimai
K: Koks oro tarpo atstumas turi būti išlaikytas tarp elektrodo ir vamzdelio?
A: Optimalus dielektrinis oro tarpas svyruoja tiksliai nuo 1,0 mm iki 2,0 mm, palaikomas tiksliais mikrometro reguliavimo varžtais.
Kl.: ar gydymas nuo koronos turi įtakos plonasienių vamzdžių{0}}struktūriniam vientisumui?
A: Kai galios tankis kalibruojamas teisingai, atsižvelgiant į linijos greitį, apdorojimas ribojamas iki viršutinio 0,01 mikrono polimero paviršiaus, nekeičiant masės mechaninio stiprumo.
K: Kaip dažnai reikia keisti keraminius elektrodus arba dielektrines movas?
A. Įprastai nepertraukiamai veikiant keliomis{0}}pamainomis, didelio-grynumo keraminės dielektrinės movos tarnauja nuo 15 000 iki 25 000 darbo valandų, todėl jas reikia patikrinti arba pakeisti.
Kl.: Ar sistema gali apdoroti kelių{0}}liumenų arba netaisyklingos formos profilius?
A: Taip, su sąlyga, kad pasirinktiniai -suskaldyti aliuminio elektrodų blokai atspindi tikslų profilio kontūrą, kad būtų išlaikytas vienodas elektrinio lauko pasiskirstymas.
Populiarus Žymos: vamzdinis koronos apdorojimo įrenginys, Kinijos vamzdžių vainikinių procesorių gamintojai, tiekėjai, gamykla