


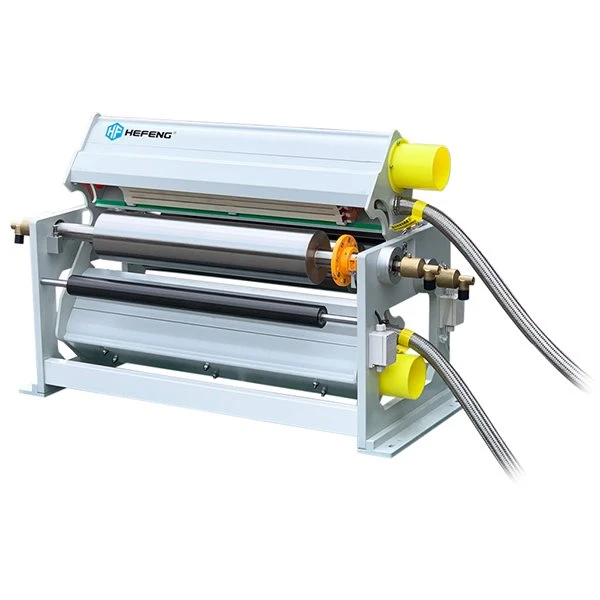
Produkto apžvalga
Sukurtas nuolatiniam integravimui, ekstruzinio vamzdžio koronos apdorojimo priemonė padidina polimero paviršiaus energiją daugiau nei 38 dynes/cm dėl aukšto-dažnio elektros iškrovos, užtikrindama nuolatinį sukibimą sparčiai -pramoniniam spausdinimui, kodavimui ir plastikinių profilių ir vamzdelių klijavimui.
Pagrindinės specifikacijos
|
Techninis parametras |
Specifikacijos duomenys |
|
Maitinimo išvestis |
1 kW iki 6 kW (reguliuojamas) |
|
Vamzdžio skersmens diapazonas |
10 mm iki 300 mm OD |
|
Veikimo dažnis |
Nuo 15 kHz iki 25 kHz rezonanso-atitinka |
|
Įvesties maitinimo šaltinis |
380 V / 480 V, 3 fazių, 50/60 Hz |
|
Elektrodo oro-tarpo tikslumas |
Mikrometro reguliavimas (0,1 mm nuokrypis) |
|
Linijos greičio talpa |
nuo 5 m/min iki 150 m/min |
|
Išmetamųjų dujų prijungimo sąsaja |
Standartinis 100 mm apykaklės skersmuo |
Pagrindinė inžinerija ir funkcijos
Rezonanso{0}}Atitiktų kietosios būsenos-State generatorius:Išlaiko stabilų lanko slopinimą ir pastovų galios tankį svyruojant linijos greičiams be šiluminio dreifo.
Tikslios keraminės elektrodų kasetės:Atsparus nuolatiniam aukštos{0} įtampos bombardavimui, atsparus šiluminiam smūgiui ir dielektriniam pradūrimui kelių pamainų metu.
Integruotas ozono ištraukimo kolektorius:Sulaiko -produkto dujas tiesiai išleidimo zonoje per neigiamą slėgį, kad apsaugotų darbo vietos oro kokybę.
Pasukamas stoties korpusas:Visiškai atsidaro išilgai ekstruzijos ašies, kad būtų galima greitai{0}}užvesti eilutes ir atlikti įprastinę priežiūrą.
Stoties konfigūracija ir geometrija
Iškrovimo masyvo dizainas:Pusiau{0}}cilindro formos elektrodų moduliai atitinka tam tikrus išorinius skersmenis, kad būtų užtikrintas vienodas 360 laipsnių paviršiaus modifikavimas.
Antžeminė atrama:Silikono{0}}aliuminio atraminiai ritinėliai, sumontuoti ant tiksliųjų guolių, pašalina užpakalinės dalies apdorojimą ir pagrindo slydimą.
Tarpo valdymo mechanizmas:Mechaniniai stabdymo varžtai ir vaizdiniai indikatoriai neleidžia operatoriui per{0}}reguliuoti ir substrato-perdegti.
Substrato medžiagų suderinamumas
Polietilenas (PE / HDPE / LDPE):Stabilizuoja žemo paviršiaus įtempimo polimerus, skirtus didelio{0}}kontrastinio rašalinio kodavimo ir karštojo{1}}štampavimo darbams.
Polipropilenas (PP):Pagerina standžių ir gofruotų profilių poliškumą, kad būtų galima nedelsiant klijuoti etiketes.
Polivinilchloridas (PVC):Modifikuoja lanksčius ir standžius vamzdžių paviršius prieš nuolatinį{0}}didelės spartos spausdinimą.
Inžineriniai junginiai:Apdoroja specializuotus automobilių vamzdžius (PA, TPU, PVDF) esant padidintam ekstruzijos greičiui.
Linijos greitis ir dinaminis valdymas
Greičio{0}}proporcinis moduliavimas:Tiesiogiai susiejama su laipsniniu ekstruzijos linijos koduotuvu, padidinančiu kilovatų išėjimo mastelį, atsižvelgiant į linijos greitį.
Valdymas greičio diapazone:Stabilus veikimas nuo 5 metrų per minutę iki 150 metrų per minutę.
Šilumos valdymas:Priverstinis{0}}oro aušinimas apsaugo nuo šiluminių iškraipymų ant plonasienių termoplastinių vamzdelių veikimo metu.
Pramoniniai pritaikymai
Vamzdžių ir vamzdžių kodavimas:Apsaugo nuolatinius partijų numerius ir datos kodus ant elektros vamzdžių ir vandens tiekimo vamzdynų.
Automobilių laidai:Paruošia po{0}}dangtelį esančius apsauginius gofruotus vamzdelius identifikavimo žymėjimui ir apvyniojimui juostele.
Medicininių vamzdelių gamyba:Modifikuoja kateterio ir infuzijos vamzdelio paviršius prieš surišant tirpikliu ir spausdinant tiesiai.
Žemės ūkio lašinimo linijos:Įgalinamas aiškus kalibravimo žymėjimas ant greitųjų{0}} žemės ūkio polietileno žarnų.
Pritaikymas ir OEM integravimas
Spindulio inžinerija:Individualiai pagaminti{0}}frezuoti keraminiai elektrodų apvalkalai, sukurti taip, kad atitiktų tikslų vamzdžio išorinį skersmenį nuo 10 mm iki 500 mm.
Korpuso pėdsakas:Kompaktiškos atskiros spintelės arba tilto{0}}montavimo konfigūracijos, sukurtos ribotoms erdvėms tarp aušinimo bakų ir ištraukimo blokų.
Ryšio protokolai:Modbus TCP, Profinet arba laidinio sausojo{0}kontakto integravimas centralizuotam PLC linijos valdymui.
Kelių{0}}takų sąrankos:Kelių{0}}gijimų lygiagrečios apdorojimo galvutės, sukonfigūruotos vienu metu dviejų{1}}linijų ekstruzijos konfigūracijoms.
Montavimo ir paleidimo gairės
Mechaninis inkaravimas:Priveržkite-pagrindo plokštes su vibracijos-izoliacinėmis trinkelėmis, atitinkančiomis standartinį ekstruzijos cecho grindų išdėstymą.
Apsauginiai blokatoriai:Laidinės grandinės integravimas, prijungtas prie ekstruzijos linijos avarinių stabdžių ir linijos{0}}greičio sustabdymo monitorių.
Išmetimo kanalo jungtis:Tiesioginio prijungimo sąsaja, skirta centrinėms patalpų išmetimo sistemoms.
Patvirtinimo protokolas:„Dyne“ rašiklio bandymas pradinio paleidimo metu, siekiant patikrinti tikslines paviršiaus energijos ribas.
Atrankos ir dydžio nustatymo metodika
Apskaičiuokite vatų{0}}tankį:Norėdami nustatyti elektros reikalavimus, padauginkite linijos greitį (m/min) iš apdoroto pločio (cm) ir padalykite iš generatoriaus galios (kW).
Suderinti elektrodo geometriją:Simetriškiems apvaliems profiliams rinkitės stacionarius žiedinius elektrodus arba plokščius{0}}plokščių matricas sudėtingoms sekcijoms.
Rezervinės talpos marža:Pasirinkite generatoriaus nominalią galią su 20 % rezervu, viršijančiu didžiausią apskaičiuotą pralaidumą, kad atsižvelgtumėte į polimero klasės skirtumus.
Erdvės apribojimų analizė:Kad nustatytumėte leistiną stoties ilgį, išmatuokite atstumą tarp vakuuminio dydžio bako ir vikšrų ištraukimo{0}}įrenginio.
Pakuotės ir logistikos specifikacijos
Eksportuoti dėžę:ISPM 15 reikalavimus atitinkančios termiškai{1}}apdorotos sandarios medinės dėžės, išklotos drėgmę-sugeriančia folija ir smūgius{3}}sugeriančia putplasčia.
Komponentų atskyrimas:Aukšto dažnio
Dokumentacijos rinkinys:Išsamūs popieriniai ir skaitmeniniai techniniai vadovai su elektros schemomis, atsarginių dalių sąrašais ir atitikties sertifikatais.
Dažnai užduodami klausimai
K: Kaip linijos greičio svyravimai veikia gydymo kokybę?
Ats.: Kietojo{0}}kūno generatorius tiesiogiai susiejamas su prieauginiu linijos koduotuvu, automatiškai moduliuodamas išėjimo galią realiuoju laiku-, kad išlaikytų pastovų vatų-tankį kvadratiniam metrui.
K: Koks numatomas keraminių elektrodų tarnavimo laikas?
A: Esant įprastoms eksploatavimo sąlygoms, kai suplanuotas oro tarpo valymas, keraminiai dielektriniai elektrodai veikia nuo 20 000 iki 30 000 darbo valandų prieš pakeitimą.
K: Kaip ozonas valdomas eksploatacijos metu?
A: Integruotas neigiamo{0} slėgio išmetimo kolektorius ištraukia ozoną per aliuminio oksido katalizatoriaus sunaikinimo filtrą, sumažindamas koncentracijos lygį žemiau darbo saugos slenksčio prieš išmetimą.
Kl.: ar ši sistema gali apdoroti laidžius arba aliuminio{0}}kompozitinius vamzdžius?
A: Taip, specializuoti dielektriniais{0}}apdengti šlifavimo ritinėliai sukonfigūruoti apdoroti daugiasluoksnius sudėtinius vamzdžius, kuriuose yra vidinių arba išorinių aliuminio barjerinių sluoksnių.
K: Kokia kasdienė priežiūra reikalinga?
A: Kasdienėje rutinoje reikia tikrinti elektrodų tarpą jutimo matuokliu, nuvalyti dielektrinius paviršius izopropilo alkoholiu, kad būtų pašalintos ore esančios dulkės, ir patikrinti aušinimo oro srauto filtrus.
Populiarus Žymos: ekstruzinio vamzdžio koronos apdorojimo įrenginys, Kinijos ekstruzinio vamzdžio koronos apdorojimo įrenginiai, gamintojai, tiekėjai, gamykla