


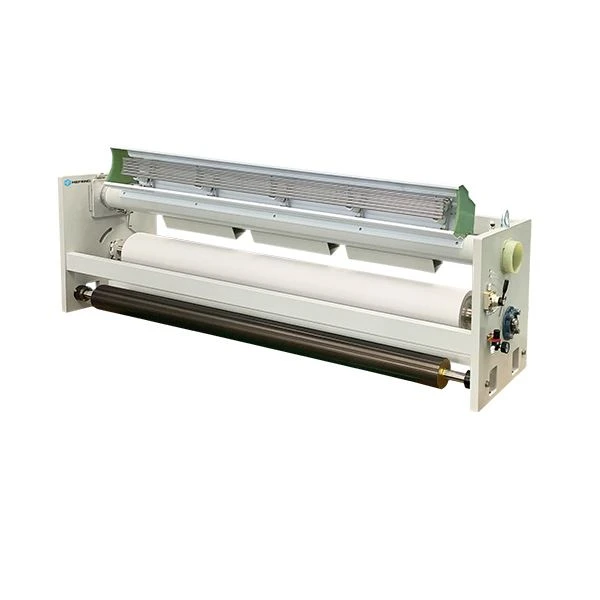
Produkto apžvalga
Sukurtas didelės -greitos plastiko ekstruzijos ir vielos konvertavimo linijoms, plastikinių vamzdžių koronos apdorojimo įrenginys taiko kontroliuojamą aukšto-dažnio elektros iškrovą cilindriniams polimeriniams pagrindams, padidindamas paviršiaus energiją iki 50+ dynų/cm, kad būtų užtikrintas nuolatinis sukibimas naudojant fleksografinį spausdinimą, sujungimą tirpikliu ir nenaudojant daugiasluoksnio sluoksnio.
Pagrindinės techninės specifikacijos
|
Parametras |
Specifikacijų diapazonas |
|
Taikomas vamzdžio OD |
nuo 5 mm iki 250 mm |
|
Generatoriaus išėjimas |
1,5 kW iki 6,0 kW |
|
Veikimo dažnis |
10 kHz iki 25 kHz |
|
Elektrodų tarpo tolerancija |
plius minus 0,05 mm |
|
Dielektrinis suskirstymas |
didesnis nei 10 kV/mm |
|
Linijos greičio suderinamumas |
10 m/min iki 150 m/min |
|
Maitinimo įvestis |
3 fazių, 380 V / 480 V kintamoji srovė, 50/60 Hz |
Pagrindinės struktūrinės savybės
Apvalus homogeniškumas:Segmentinės keraminių elektrodų matricos ir tikslūs batų profiliai palaiko vienodą 360 laipsnių iškrovą visame vamzdžio perimetre, todėl lenktuose paviršiuose pašalinami neapdoroti tarpai.
Greitas įrankių reguliavimas:Greitai{0}}atleidžiamos mechaninės svirties leidžia operatoriams pakeisti elektrodų tarpus ir pakeisti dydžio kreipiklius per 5 minutes gaminio keitimo metu.
Momentinė ozono evakuacija:Didelio-cfm išmetimo kolektoriai ištraukia ozoną ir azoto oksidus tiesiai iš jonizacijos zonos, apsaugodami gretimus mašinų rėmus nuo atmosferinės korozijos.
Priverstinis terminis valdymas:Integruoti oro{0}}aušinimo kanalai išsklaido dielektrinio ritinėlio paviršiuje susikaupusią šilumą ir užtikrina stabilų nepertraukiamą veikimą 24 valandas per parą, 7 dienas per savaitę.
Sistemos architektūra ir komponentai
Kietojo{0}}kūno energijos generatorius:Modulinė IGBT grandinė turi uždaros{0}}kilpos galios reguliavimą, fazės-praradimo aptikimą ir skaitmeninį-kW išvesties stebėjimą realiuoju laiku.
Korpusas ir ekranavimas:Sunkus{0}}nerūdijančio plieno korpusas, sukurtas taip, kad apsaugotų nuo elektromagnetinių trukdžių ir operatoriaus nuo aukštos įtampos poveikio.
Dielektrinis ritininis mazgas:Dinamiškai subalansuoti aliuminio tuščiosios eigos ritinėliai, su įvorėmis iš didelio -tankio silikono arba kvarcinio stiklo, sumontuoti ant sandarių guolių, kad būtų išvengta nutekėjimo esant dideliam greičiui.
Apsauginiai blokatoriai:Laidiniai mikrojungikliai ant prieigos durų akimirksniu sumažina aukštos{0}}įtampos išėjimą, jei apdorojimo kamera atidaroma darbo metu.
Substrato ir medžiagų suderinamumas
Polietilenas:Tvarko HDPE, LDPE ir LLDPE vamzdelius, naudojamus skysčių transportavimui, pakavimui ir vielinių vamzdžių gamyboje.
Polipropilenas:Standūs ir lankstūs profiliai, kuriuos reikia labiau sudrėkinti antriniam rašalo kodavimui arba karštam{0}}spaudo ženklinimui.
Polivinilchloridas:Paruošia medicininių kateterių ir pramoninių PVC vamzdžių paviršius tirpiklių{0}}klijų surinkimui.
Specializuoti polimerai:Apdoroja fluoropolimerus (PTFE, PVDF) ir termoplastinius elastomerus pagal griežtą galios tankio kontrolę.
Linijos greičio ir energijos tankio valdymas
Greičio diapazono integravimas:Patikimai veikia nuo 10 m/min iki 150 m/min, atsižvelgiant į pagrindo storį ir pradinio dyno lygio reikalavimus.
Proporcinis greitis{0}}Toliau:Išoriniai 0–10 V arba 4–20 mA sąsajos signalai dinamiškai koreguoja generatoriaus išvestį, kai ekstruzijos linijos greitis didėja arba sulėtėja, išlaikant pastovų energijos tankį, matuojamą vatminutėmis vienam kvadratiniam metrui.
Pramoniniai pritaikymai
Rašalinis kodavimas ir žymėjimas:Išankstinis didelio-tankio kanalų ir vamzdžių paviršių apdorojimas, kad būtų išvengta rašalo sluoksniavimosi ir išsitepimo naudojant didelės spartos{2}} liniją.
Fleksografinė spauda:Lanksčių plastikinių vamzdžių kondicionavimas, kad būtų apsaugota kelių spalvų{0}} prekės ženklo grafika ir teksto žymėjimas.
Medicininių vamzdelių surinkimas:Paviršiaus kondicionavimo kateteris ir intraveniniai segmentai prieš sujungimą tirpikliu arba UV{0}}kietinamą surinkimą.
Ekstruzinis laminavimas:Kelių{0}}sluoksnių kompozicinių vamzdžių kondicionavimas prieš dengiant antrines apsaugines išorines dangas.
Pritaikymas ir OEM integravimas
Pasirinktinis elektrodo spindulys:Keraminiai elektrodų batai suprojektuoti taip, kad atitiktų tikslų vamzdžio išorinį skersmenį nuo 12 mm iki 200 mm, kad būtų optimali oro tarpo geometrija.
Kelių{0}}sruogų apdorojimas:Kelių-kanalių stočių išdėstymas, galintis vienu kompaktišku korpusu apdoroti 2–4 lygiagrečias vamzdžių gijas.
PLC komunikacija:Pasirinktiniai protokolai, įskaitant „Modbus TCP“, „Profinet“ arba laidinio potencialo{0}}nemokamas reles, skirtas nuotoliniam paleidimui / sustabdymui, gedimų registravimui ir receptų saugojimui per centrinius linijos valdiklius.
Kompaktiškas pėdsakas:Konsolinis ir padalintas{0}}rėmo mechaninis dizainas, pritaikytas montuoti tarp aušinimo vandens lovelių ir ištraukimo mechanizmų.
Montavimo ir paleidimo gairės
Mechaninis montavimas:Priveržkite-pagrindo plokštes arba viršutinius bėgelio laikiklius, skirtus tvirtam tvirtinimui prie standartinių ekstruzinių grindų rėmų tiesiai tarp ištraukimo-traukiklio ir spausdintuvo.
Elektros pajungimas:Specialios gnybtų bloko jungtys, skirtos 3 fazių maitinimo šaltiniui, išoriniams paleisties signalams ir avarinio sustabdymo integracijai.
Išmetimo kanalas:Standartinės 100–150 mm flanšinės apykaklės sujungimo taškai, skirti integruoti į gamyklos centrinį ploviklį arba vėdinimo kanalą.
Paleidimo kalibravimas:„Dyne“ rašiklio bandymas ir elektrinės apkrovos derinimas atliekami pradinio sausojo paleidimo metu{0}}, siekiant nustatyti pradinius veikimo parametrus.
Techninių šaltinių vadovas
Apskaičiuokite reikiamą vatų tankį:Nustatykite linijos greitį, ekstruzijos plotį, apskaičiuotą kaip pi, padaugintą iš išorinio skersmens, ir substrato tipą, kad apskaičiuotumėte reikiamą generatoriaus galią, naudodami standartines paviršiaus energijos formules.
Suderinkite pagrindo storį:Storesnės vamzdžių sienelės toleruoja didesnę iškrovos įtampą, o plonasienių medicininių
Patikrinkite erdvės apribojimus:Išmatuokite laisvą atstumą tarp aušinimo bako išėjimo ir{0}}pakėlimo vieneto, kad pasirinktumėte stoties ilgį, nesvarbu, ar tai yra vieno ar dviejų elektrodų matrica.
Patvirtinkite valdymo reikalavimus:Nuspręskite, ar pakanka atskirų analoginio potenciometro valdiklių, ar reikalingas automatinis uždaros{0}}kilpos greičio stebėjimas per PLC.
Pakavimo ir logistikos standartai
Dėžės konstrukcija:Eksportuokite-fumiguotos faneros dėžę, išklotą drėgmės-barjerine vakuumine-sandaria folija ir sausiklio pakuotėmis, kad būtų išvengta elektrinių komponentų korozijos gabenant vandenyną.
Komponentų atskyrimas:Energijos generatorių spintos ir mechaninio apdorojimo stotys supakuotos į atskirus vidinius smūgius{0}}izoliuotus skyrius.
Dokumentų rinkinys:Išsamūs popieriniai{0}}kopijos ir skaitmeniniai vadovai su elektros schemomis, PLC registrų žemėlapiais, atsarginių dalių sąrašais ir priežiūros kontroliniais sąrašais.
Dažnai užduodami klausimai
Kl .: Kokios priežiūros reikia keraminiams elektrodams?
A: Reguliarus dulkių susikaupimo tikrinimas ir valymas izopropilo alkoholiu kas 250 darbo valandų, kad būtų išvengta vietinio lanko susidarymo.
Kl.: Ar sistema gali apdoroti laidžius arba aliuminio -folija-pamuštus vamzdžius?
A: Ne, standartiniams koronos apdorojimo prietaisams reikalingas ne{0}}laidus dielektrinis substrato barjeras; laidiems sluoksniams reikia specializuotų pliko{1}}vyniojimo arba alternatyvių apdorojimo konfigūracijų.
Kl .: Kaip saugiai šalinamas ozonas?
A: Vidinis išmetimo kolektorius turi būti prijungtas prie išorinės gamyklos išmetimo sistemos arba specialios katalizinio ozono naikintuvo, skirto konkrečiai CFM išeičiai.
Kl .: Kokia yra tipinė dielektrinės ritininės dangos eksploatavimo trukmė?
A: Silikoninės movos paprastai tarnauja nuo 15 000 iki 25 000 darbo valandų, atsižvelgiant į galios tankio apkrovas ir darbinę temperatūrą, ir jas galima pakeisti vietoje.
Populiarus Žymos: plastikinių vamzdžių koronos apdorojimo įrenginys, Kinijos plastikinių vamzdžių koronos apdorojimo įrenginių gamintojai, tiekėjai, gamykla